Konsultacje dotyczące produktu
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *


Części maszyn rolniczych do spęczania na zimno: podstawa trwałości
06 sierpnia 2025Co warto wiedzieć o montażu prowadnicy synchronizatora?
06 sierpnia 2025Dlaczego części skrzyni biegów do autobusów mają kluczowe znaczenie dla wydajności pojazdu?
06 sierpnia 2025Części skrzyń biegów do pojazdów użytkowych: kompleksowy przewodnik po trendach rynkowych i konserwacji
06 sierpnia 2025Płynna zmiana biegów w ręcznej skrzyni biegów zależy od współpracy kilku małych, precyzyjnych elementów. Jednym z takich elementów jest Blok push synchronizatora , zwarta część stosowana w niektórych konstrukcjach synchronizatorów, pomagająca kontrolować ruch i obciążenie mechanizmu synchronizującego podczas włączania biegu.
Chociaż komponent może wyglądać na prosty, jego geometria, powierzchnie styku, spójność wymiarowa i właściwości materiału mogą wpływać na reakcję synchronizacji i jakość zmiany biegów. Dla producentów skrzyń biegów, dostawców synchronizatorów, firm zajmujących się regeneracją skrzyń biegów i dystrybutorów na rynku części zamiennych zrozumienie działania bloku popychacza jest również ważne podczas oceny zużycia, identyfikacji części zamiennych lub pozyskiwania niestandardowych komponentów.
Jiaxing OnRoll Machinery Co., Ltd. produkuje komponenty synchronizatorów i skrzyń biegów do zastosowań motoryzacyjnych. Łączy produkcję bloków synchronizacyjnych kucie na zimno z późniejszą obróbką w celu poprawy wydajności produkcji przy zachowaniu wymaganych właściwości mechanicznych elementu.
Blok popychacza synchronizatora to mały element umieszczony wewnątrz lub w sąsiedztwie mechanizmu piasty z tuleją niektórych zespołów synchronizatora skrzyni biegów. Jego dokładne położenie i kształt różnią się w zależności od konstrukcji skrzyni biegów i synchronizatora.
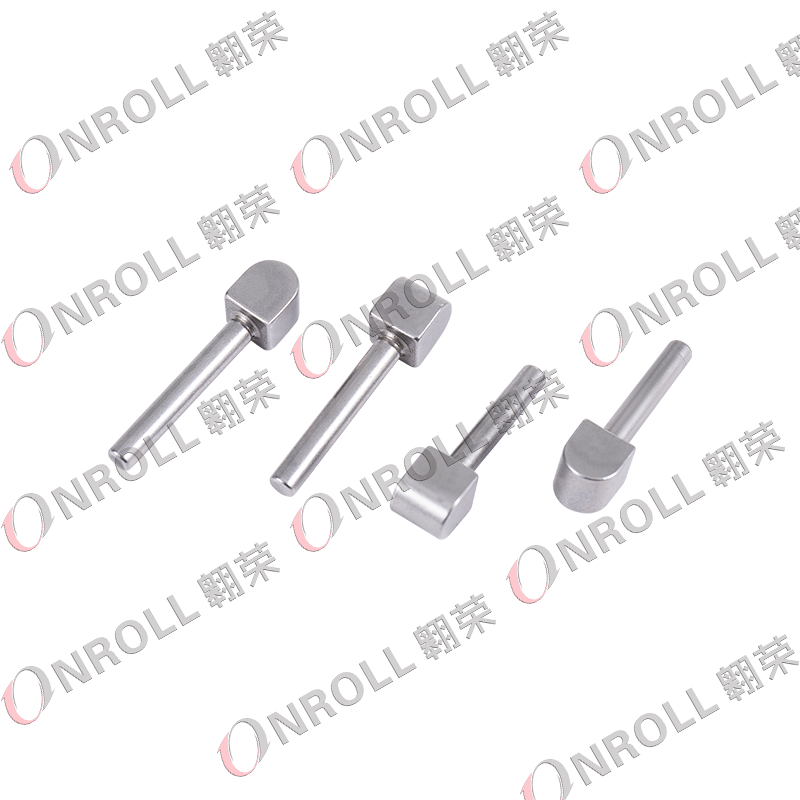
Terminologia może również powodować zamieszanie. W zależności od producenta i dokumentacji technicznej powiązane komponenty można opisać jako: Blok push synchronizatora, key, strut, insert, slider, or guide block . Terminów tych nie należy automatycznie traktować zamiennie, gdyż ich geometria i funkcje użytkowe mogą się różnić.
Typowy zespół synchronizatora może obejmować:
Dlatego też kupujący nie powinni polegać wyłącznie na wyglądzie części przy identyfikacji części. Model przekładni, numer referencyjny OEM, wymiary komponentów, położenie rowka, profil powierzchni stykowej i interfejs sprężyny mogą być niezbędne do potwierdzenia, czy dwa wizualnie podobne klocki push są rzeczywiście kompatybilne.
Kiedy kierowca porusza dźwignią zmiany biegów, mechanizm zmiany biegów uruchamia widełki zmiany biegów, które przesuwają tuleję synchronizatora w kierunku wybranego biegu. Zanim tuleja będzie mogła całkowicie zazębić się z zębami przekładni, synchronizator musi zmniejszyć różnicę prędkości pomiędzy obracającymi się elementami.
Dokładna rola bloku push zależy od konstrukcji synchronizatora. W wielu układach mechanizm wpustowy, rozpórkowy lub blokowy pomaga przenosić kontrolowaną siłę osiową w synchronizatorze i pomaga pierścieniowi synchronizatora w stykaniu się ze stożkiem przekładni. Tarcie pomiędzy pierścieniem a stożkiem następnie przyspiesza lub zwalnia elementy, aż ich prędkości staną się wystarczająco bliskie, aby umożliwić połączenie.
Uproszczona sekwencja zmian to:
Widełki zmiany biegów → ruch tulei synchronizatora → działanie bloku/klawisza → styk pierścienia i stożka synchronizatora → dopasowanie prędkości → zazębienie zębów.
Prawidłowo wyprodukowany blok pchający przyczynia się zatem do spójnego ruchu, napięcia wstępnego i synchronizacji synchronizacji. Nadmierny luz, zniekształcona geometria, uszkodzone powierzchnie styku lub nieprawidłowy montaż mogą zmienić szybkość reakcji synchronizatora i zwiększyć siłę zmiany biegów lub wstrząs podczas włączania.
Jednak słabej zmiany przełożeń nigdy nie należy przypisywać wyłącznie blokowi pchania. Pierścienie synchronizatora, tuleje, piasty, sprężyny, koła zębate, widełki zmiany biegów, łożyska i smar do skrzyni biegów mogą powodować podobne objawy.
Ponieważ blok dociskowy wielokrotnie styka się z innymi elementami synchronizatora, jego powierzchnie robocze mogą stopniowo się zużywać. Przeglądy są szczególnie ważne podczas regeneracji skrzyni biegów, ponieważ uszkodzony popychacz może zostać przeoczony, gdy uwaga skupiona będzie wyłącznie na pierścieniu synchronizatora.
| Obserwowany stan | Możliwy efekt | Co jeszcze sprawdzić |
| Polerowana lub zagłębiona powierzchnia stykowa | Zmieniono wstępne ładowanie synchronizatora lub opóźnioną reakcję | Pierścień, rękaw i sprężyna |
| Zużycie stopniowe lub powstawanie rowków | Ograniczony lub niespójny ruch | Szczelina piasty i powierzchnie współpracujące |
| Wyszczerbiona krawędź | Nieregularne załączanie lub metaliczny dźwięk | Zęby rękawa i luźne zanieczyszczenia |
| Wygięty lub zniekształcony blok | Wiązanie i zwiększony wysiłek podczas zmiany biegów | Wyrównanie piasty, widelca i zespołu |
| Nierówne zużycie | Ładowanie asymetryczne | Stan sprężyn i ustawienie synchronizatora |
Typowe objawy podczas jazdy mogą obejmować trudną zmianę biegów, opóźnione włączenie, zderzenie biegów, nietypowy opór na dźwigni zmiany biegów, grzechotanie lub niepełną synchronizację. Objawy te są raczej wskazówkami diagnostycznymi niż dowodem awarii bloku push-block.
Podczas przebudowy technicy powinni porównać wszystkie klocki popychające w zespole, sprawdzić sprężyny ustalające, sprawdzić swobodny ruch w szczelinach piasty i zmierzyć odpowiednie luzy zgodnie ze specyfikacjami serwisowymi producenta skrzyni biegów.
Metoda produkcji ma bezpośredni wpływ na koszty produkcji, powtarzalność wymiarową, wykorzystanie materiału i wydajność mechaniczną. Teoretycznie blok dociskowy mógłby być wytwarzany przede wszystkim poprzez obróbkę skrawaniem, ale masowa produkcja samochodów często przynosi korzyści dzięki uformowaniu podstawowego kształtu przed precyzyjnym wykończeniem.
W przypadku bloków push synchronizatora OnRoll wykorzystuje kombinację kucie na zimno i obróbka skrawaniem . Firma twierdzi, że takie podejście ma na celu zmniejszenie kosztów produkcji i poprawę wydajności przy jednoczesnym zachowaniu wytrzymałości mechanicznej wymaganej przez część.
Typowa trasa produkcji może obejmować:
Formowanie na zimno może zapewnić lepsze wykorzystanie materiału niż obróbka kompletnego komponentu z litego półfabrykatu. Może również skrócić czas obróbki w dużych seriach produkcyjnych. Jednakże złożone powierzchnie styku i wąskie wymiary funkcjonalne w dalszym ciągu wymagają kontrolowanych operacji wtórnych, dlatego połączenie formowania i obróbki jest szczególnie przydatne w przypadku elementów przekładni.
Nie ma uniwersalnego gatunku materiału, wartości twardości ani tolerancji wymiarowej dla każdego bloku popychacza synchronizatora. Parametry te są określone przez konstrukcję synchronizatora, warunki obciążenia, współpracujące elementy, proces produkcyjny i rysunek producenta skrzyni biegów.
Ważne cechy zwykle obejmują:
Celem nie jest po prostu wykonanie części pasującej do synchronizatora. Element musi także poruszać się prawidłowo, utrzymywać zamierzony związek ze sprężyną i tuleją oraz zachować spójność wymiarową we wszystkich partiach produkcyjnych.
Kontrola jakości może zatem obejmować dedykowane mierniki, sprzęt do pomiaru wymiarów, kontrolę profilu, badanie twardości, jeśli ma to zastosowanie, kontrolę powierzchni i ocenę funkcjonalną. OnRoll działa w ramach System zarządzania jakością IATF 16949 i stwierdza, że produkcja synchronizatorów obejmuje automatyczny sprzęt do testowania wymiarów i sprężystości.
Dla profesjonalnych nabywców wybranie bloku synchronizatora na podstawie samej nazwy pojazdu jest często niewystarczające. Pojedyncza platforma pojazdu może wykorzystywać różne skrzynie biegów w zależności od roku modelowego, opcji silnika, rynków lub konfiguracji układu napędowego.
Do najbardziej przydatnych informacji, jakie można przekazać dostawcy, należą:
Jeśli numer OEM jest niedostępny, rysunek lub próbka fizyczna może być bardziej przydatna niż próba identyfikacji elementu na podstawie ogólnego zdjęcia skrzyni biegów.
W przypadku projektów OEM i projektów niestandardowych kupujący powinni również ocenić, czy dostawca może wesprzeć cały proces, od przeglądu możliwości produkcyjnych i oprzyrządowania, po walidację próbek i produkcję seryjną. Stabilna spójność partii jest szczególnie ważna, ponieważ niewielkie zmiany wymiarowe komponentów synchronizatora mogą zmienić zachowanie zespołu, nawet jeśli poszczególne części wydają się akceptowalne.
Drobne ślady na powierzchni nie oznaczają automatycznie awarii bloku dociskowego, ale elementy mocno zużyte, wyszczerbione, zniekształcone lub popękane zwykle lepiej wymienić niż naprawić.
Obróbka zużytego bloku popychacza może usunąć materiał z powierzchni funkcjonalnej i zmienić jego związek ze sprężyną, piastą, tuleją lub pierścieniem synchronizatora. Dodatkowe szlifowanie lub obróbka cieplna może również zmienić pierwotny stan wymiarowy. O ile nie istnieje zatwierdzona specyfikacja naprawy, regeneracja małego precyzyjnego elementu synchronizatora może wprowadzić więcej niepewności niż zastosowanie prawidłowo wyprodukowanego zamiennika.
Dlatego też podczas regeneracji skrzyni biegów decyzje dotyczące wymiany powinny opierać się na granicach zużycia określonych przez producenta i kryteriach kontroli, a nie wyłącznie na wyglądzie wizualnym.
Blok wypychający synchronizatora ma niewielkie rozmiary, ale jest wymagający w produkcji. Spójne formowanie, dokładne powierzchnie funkcjonalne, kontrolowane właściwości materiału i niezawodna kontrola wpływają na działanie komponentu wewnątrz zespołu synchronizatora.
Jiaxing OnRoll Machinery Co., Ltd. dostarcza komponenty synchronizatorów i skrzyń biegów do samochodów oraz wspiera klientów od rozwoju komponentów po produkcję masową. W przypadku niestandardowych projektów typu push-block kupujący mogą przesłać do oceny istniejącą próbkę, numer referencyjny skrzyni biegów, numer OEM lub rysunek techniczny.
Potrzebujesz bloku popychacza synchronizatora do nowego lub istniejącego programu skrzyni biegów?
Skontaktuj się z firmą OnRoll, aby omówić bloki popychacza synchronizatora i inne precyzyjne komponenty samochodowych skrzyń biegów do zastosowań OEM, na rynek wtórny, do przebudowy i do produkcji skrzyń biegów.
W zależności od konstrukcji synchronizatora, blok dociskowy współpracuje z tuleją, piastą, sprężyną i pierścieniem synchronizatora, kontrolując ruch i obciążenie podczas procesu synchronizacji. Pomaga zespołowi osiągnąć prawidłowy stan przed włączeniem pełnego biegu.
Możliwe objawy obejmują trudniejszą zmianę biegów, opóźnione włączenie, nietypowy opór przy zmianie biegów, grzechotanie lub zderzenie biegów. Objawy te mogą być również spowodowane synchronizatorami, tulejami, piastami, widelcami, sprężynami, przekładniami lub problemami ze smarowaniem, dlatego należy sprawdzić cały zespół.
Nie koniecznie. Różni producenci stosują różną terminologię, a geometria i funkcja mogą się różnić w zależności od konstrukcji synchronizatorów. Zawsze identyfikuj komponent na podstawie modelu przekładni, rysunku, numeru referencyjnego i wymiarów.
Nie ma jednej uniwersalnej specyfikacji. Gatunek materiału, twardość, obróbka cieplna, stan powierzchni i tolerancje powinny być zgodne z rysunkiem technicznym skrzyni biegów lub synchronizatora.
Kucie na zimno pozwala wydajnie wytwarzać podstawową geometrię elementu przy dobrym wykorzystaniu materiału, podczas gdy precyzyjna obróbka pozwala na tworzenie krytycznych rowków, profili i powierzchni styku. Połączenie tych dwóch procesów może być odpowiednie do opłacalnej produkcji seryjnej precyzyjnych elementów przekładni.
Najlepiej podać numer OEM, model skrzyni biegów, rysunek 2D, model 3D, specyfikację materiału, tolerancje krytyczne, oczekiwaną ilość i próbkę fizyczną, jeśli jest dostępna. Pozwala to producentowi dokładniej ocenić możliwości produkcyjne i kompatybilność.
Regeneracja jest możliwa tylko wtedy, gdy pozwala na to zatwierdzona specyfikacja naprawy. Usunięcie materiału może zmienić wymiary funkcjonalne i napięcie wstępne synchronizatora, dlatego ogólnie bezpieczniej jest wymienić uszkodzone, precyzyjne bloki popychające na komponenty spełniające pierwotne wymagania projektowe.
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *

(+86)-191 0581 0729
(+86)-137 5830 1558