Konsultacje dotyczące produktu
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *


Części maszyn rolniczych do spęczania na zimno: podstawa trwałości
06 sierpnia 2025Co warto wiedzieć o montażu prowadnicy synchronizatora?
06 sierpnia 2025Dlaczego części skrzyni biegów do autobusów mają kluczowe znaczenie dla wydajności pojazdu?
06 sierpnia 2025Części skrzyń biegów do pojazdów użytkowych: kompleksowy przewodnik po trendach rynkowych i konserwacji
06 sierpnia 2025Skrzynia biegów, która zaczyna zgrzytać na biegu 3-4 przy 80 000 km, rzadko stanowi problem związany ze stylem jazdy. Główna przyczyna zazwyczaj leży wewnątrz piasty: suwak synchronizatora, który utracił napięcie sprężyny amortyzatora, zużyty klocek prowadzący przekraczający dopuszczalny wymiar lub sworzeń ustalający, który nie może już utrzymać szyny zmiany biegów w odpowiednim położeniu. Elementy zmiany biegów to precyzyjne części, które przekształcają ruch dźwigni w czyste, zsynchronizowane załączanie biegów, a ich zachowanie podczas zużycia decyduje o tym, czy skrzynia biegów będzie płynnie zmieniać biegi przez 300 000 km, czy też wróci na naprawę gwarancyjną przed 60 000 km.
Zespoły zaopatrzeniowe, które rozumieją te części, dokonują mniejszej liczby zwrotów w terenie i negocjują z pozycji zweryfikowanych danych. W tym przewodniku omówiono pełną ścieżkę zmiany biegów, dominujące tryby awarii z badania terenowego obejmującego 500 jednostek, kompromis między gięciem na zimno a obróbką skrawaniem oraz kontrole jakości oddzielające niezawodny dostawca komponentów od marginalnego.
Ścieżka włączania biegów w manualnej lub zautomatyzowanej manualnej skrzyni biegów biegnie od dźwigni, przez linkę lub drążek i widełki zmiany biegów, do zespołu synchronizatora i na koniec do piasty zębatki, a każdy element tego łańcucha musi utrzymywać geometrię na poziomie mikronów pod powtarzającym się obciążeniem osiowym.
Kiedy kierowca przesuwa dźwignię, szyna zmiany biegów przesuwa widelec, który dociska tuleję synchronizatora, powszechnie zwaną suwakiem, w stronę docelowego biegu. Suwak jest połączony wielowypustowo z piastą przekładni i w wewnętrznych rowkach osadzony jest sprężynowymi rozpórkami. Rozpórki te dociskają pierścień synchronizatora do stożka zmiany biegów; tarcie wyrównuje prędkości wejściowe i wyjściowe; następnie zęby wielowypustowe suwaka przesuwają się po zębach koła koronowego i blokują koło zębate na piaście. Blok prowadzący lub blok zatrzymujący pochłania ostateczne uderzenie na końcu jazdy, podczas gdy sworzeń ustalający i płytka blokująca utrzymują szynę w odpowiednim położeniu i zapobiegają jednoczesnemu włączeniu dwóch biegów.
Każdy element przyczynia się do odczuwania zmiany biegów w wymierny sposób. Poniższa lista podsumowuje funkcje i powierzchnie krytyczne każdego z nich.
 Zespół suwaka synchronizatora utwardzanego dyfuzyjnie do samochodu osobowego Ten tłoczony suwak jest nawęglany do kontrolowanej głębokości obudowy, co zapewnia stabilne wymiary rowków i wyczucie zmiany biegów. Jego lekka konstrukcja o wysokim stopniu integracji pasuje do manualnych i automatycznych skrzyń biegów, co czyni go kluczowym elementem przy ocenie płynności zmiany biegów. Zobacz produkt →
Suwak synchronizatora do samochodu osobowego wykonany ze stali do nawęglania i nawęglany do efektywnej głębokości obudowy wynoszącej 0,3–0,8 mm, przy szerokości rowka kolumny kierownicy wynoszącej /-0,02 mm, reprezentuje obecny poziom odniesienia dla seryjnych manualnych skrzyń biegów.
Cztery tryby awarii odpowiadają za ponad 90 procent zwrotów pola w elementach zmiany biegów: zużycie rowka rozpórki suwaka, zmęczenie sworznia ustalającego, pęknięcie bloku prowadzącego i zużycie powierzchni czołowej pierścienia hamulca, a każdy z nich pozostawia inny rozpoznawalny ślad podczas zmiany biegów.
W badaniu terenowym dotyczącym 500 zespołów synchronizatorów wykonanych przez nasz zespół inżynierów w latach 2024–2025 główny rozkład uszkodzeń był następujący:
Podstawowy tryb awarii, badanie terenowe 500 zespołów synchronizatorów
Zużycie rowka amortyzatora suwaka pojawia się najpierw w postaci zgrzytania przy zmianie biegu na wyższy o 2–3; typową przyczyną jest zbyt mała głębokość obudowy w stosunku do nacisku stykowego, przez co krawędź rowka ugina się i zaokrągla. Zmęczenie sworznia ustalającego powoduje powstawanie karbów i sporadyczne wyskakiwanie przekładni, ponieważ nadmiernie hartowane sworznie stają się kruche i pękają w miejscu podcięcia. Pęknięcia bloku prowadzącego objawiają się luźnym przesunięciem przy niepełnym sprzężeniu i powstają na ostrych promieniach wewnętrznych, które skupiają naprężenia udarowe. Zużycie powierzchni czołowej pierścienia hamulca wymusza podwójne sprzęgło, ponieważ tarcie nie jest już w stanie wystarczająco szybko wyrównać prędkości.
 Blok zatrzymujący synchronizatora z zimną głowicą zapewniający trwałość udarową Utworzony przez kucie na zimno, ten blok zatrzymujący pozwala uniknąć czynników powodujących naprężenia podczas obróbki i poprawia odporność na uderzenia. Ogranicza zwolnienie suwaka podczas użytkowania, eliminując pęknięcia bloku prowadzącego, które powodują luźne wyczucie zmiany biegów i niepełne sprzężenie. Zobacz produkt →
Blok zatrzymujący jest najbardziej obciążonym komponentem pakietu synchronizatora. Zamiana bloku zatrzymującego obrobionego maszynowo na blok zatrzymujący z zimną głowicą eliminuje czynniki zwiększające naprężenia powstałe w wyniku śladów cięcia i poprawia trwałość udarową poprzez zmianę przepływu ziaren wokół promienia przejścia.
Proces produkcyjny ustala koszt, tolerancję i trwałość zmęczeniową elementu zmiany biegów przed wysyłką pierwszej części, a kucie na zimno jest dominującą metodą w przypadku suwaków, sworzni i bloków popychających o dużej objętości, ponieważ pozwala zachować przepływ ziaren i utrzymuje niski koszt jednostkowy.
Wybór procesu zależy od geometrii, objętości i spektrum naprężeń w aplikacji. W poniższej tabeli porównano trzy trasy, które mają największe znaczenie w przypadku elementów zmiany biegów.
| Proces | Typowa tolerancja | Ekonomiczna wielkość partii | Względny koszt sztuki | Typowe części ruchome |
| Kierunek zimny | /-0,02 mm | 50 000 i więcej | Najniższy | Suwaki, kołki ustalające, bloki dociskowe |
| Obróbka CNC | /-0,005 mm | 1000 do 20 000 | Średnie do wysokiego | Bloki prowadzące, widełki zmiany biegów, wsporniki |
| Spiekanie proszku | /-0,05 mm | 100 000 i więcej | Niski | Niski-load guides, spacers |
Przepływ ziarna podąża za konturem części, co poprawia wytrzymałość zmęczeniową na uderzenia. Wykorzystanie materiału jest bliskie 100 procent, odpady są minimalne, a uformowana powierzchnia wymaga niewielkiej obróbki lub nie wymaga jej wcale. W przypadku kołka ustalającego lub suwaka z nawęglaną obudową o grubości 0,3–0,8 mm, kucie na zimno zapewnia najniższy koszt w przeliczeniu na sztukę.
Złożone podcięcia, głębokie otwory poprzeczne lub wyjątkowo wąskie tolerancje poniżej milimetra, których nie można utrzymać w matrycy, są lepiej obrabiane. Części serwisowe i serie prototypowe o niewielkiej objętości również sprzyjają obróbce skrawaniem, ponieważ nie ma możliwości odzyskania amortyzacji narzędzi.
Wybór materiału jest nadrzędny w stosunku do decyzji dotyczącej procesu. W suwakach i blokach dociskowych dominują stale do nawęglania 20CrMnTi i 16MnCr5; gatunki stali nierdzewnej, takie jak 420 lub 430, pojawiają się tam, gdzie liczy się odporność na korozję, na przykład w kołkach ustalających narażonych na działanie wilgoci; konstrukcyjne tworzywa sztuczne, takie jak POM i PA66, sprawdzają się w prowadnicach o niskim obciążeniu, gdzie ciężar i tarcie mają większe znaczenie niż udarność.
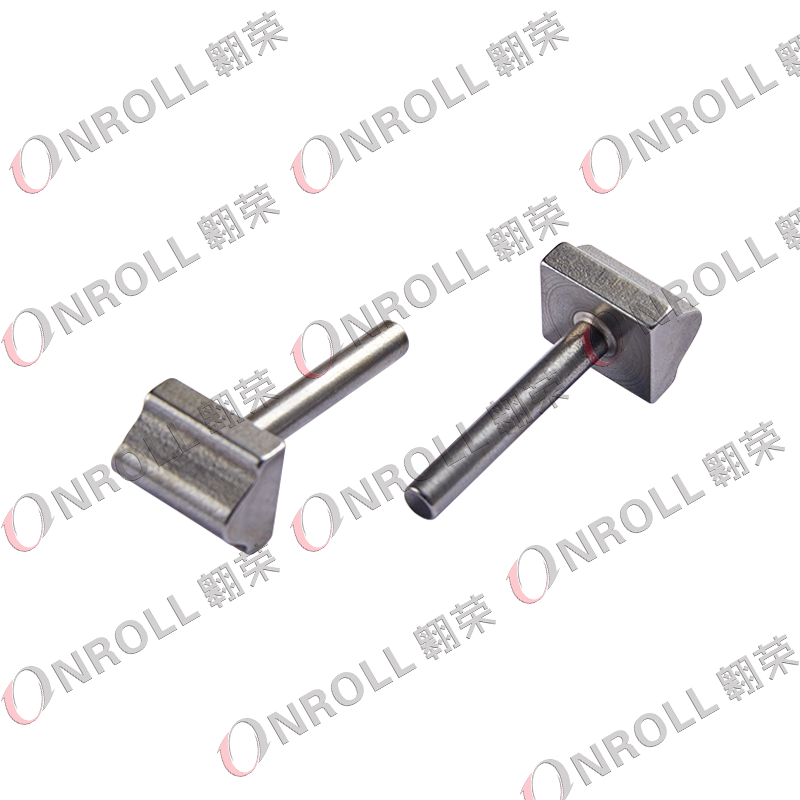 Blok pchający do pojazdów użytkowych z obróbką na zimno i obróbką skrawaniem Łącząc kucie na zimno z obróbką skrawaniem, ten blok dociskowy zachowuje wytrzymałość mechaniczną, jednocześnie obniżając koszty. Zaprojektowany do dużych obciążeń i momentów obrotowych w komercyjnych skrzyniach biegów, nadaje się do zastosowań wymagających dużych naprężeń, gdzie wymagana jest odporność na odkształcenia. Zobacz produkt →
Blok pchający z zimną głowicą do pojazdów użytkowych, produkowany z 20CrMnTi, nawęglany do głębokości obudowy 0,4–0,6 mm, w skrzyniach biegów samochodów ciężarowych o dużej wytrzymałości zazwyczaj przenosi obciążenia zmiany biegów o wartości 3000–5000 N bez mierzalnych odkształceń w całym projektowanym okresie użytkowania.
Dostawca podzespołów przerzutek musi udowodnić cztery rzeczy za pomocą dokumentów i próbek: możliwości wymiarowe, kontrolę obróbki cieplnej, identyfikowalność materiałów i stabilność procesu, a rejestracja IATF 16949 jest przepustką do wejścia, a nie werdyktem.
Użyj następujących pięciu kontroli jako minimalnej procedury akceptacji, zanim nowa część zostanie dostarczona seryjnie.
Szerokość rowka rozpórki suwaka synchronizatora jest najczęściej kontrolowanym wymiarem podczas kontroli przychodzącej. Kiedy przekroczy granicę druku o 0,05 mm, amortyzator traci promieniowe napięcie wstępne, a pierścień synchronizatora nie styka się już wystarczająco wcześnie ze stożkiem zmiany biegów, przez co kierowca odczuwa twardą, wyraźną zmianę biegów.
Suwak to tuleja wielowypustowa, która fizycznie mocuje przekładnię do piasty po synchronizacji prędkości. Pierścień jest elementem ciernym, który wykorzystuje kontakt stożkowy w celu wyrównania prędkości wejściowej i wyjściowej przed zazębieniem się zębów suwaka. Uszkodzony pierścień powoduje szlifowanie; uszkodzony suwak powoduje niepełne zablokowanie, wyskoczenie przekładni lub jedno i drugie.
Praktyka warsztatowa jako próg wymiany traktuje szerokość rowka rozporowego, która wzrosła o 0,05 mm poza granicę druku lub widoczne zaokrąglenie fazy wielowypustu na ponad 20% jej długości. W tym momencie zespół synchronizatora nie utrzymuje już okna dopasowywania prędkości, a jakość zmiany biegów szybko się pogarsza.
Tak, ale tylko w odpowiedniej kopercie obciążenia. Bloki prowadzące POM i PA66 dobrze sprawdzają się na ścieżkach zmiany biegów przy niskim obciążeniu, gdzie siły sprzęgające utrzymują się poniżej około 1000 N. W przypadku pojazdów ciężarowych o dużym momencie obrotowym lub wymagających wysokiego momentu obrotowego wymagany jest stalowy blok z zimną głowicą; zastąpienie plastiku w tych miejscach powoduje pęknięcia i niepełne sprzęgnięcie po przebiegu mniejszym niż 50 000 km.
Pojedynczy pomiar potwierdza próbkę, a nie proces. Cpk wynoszące 1,33 lub więcej oznacza, że rozpiętość procesu pozostaje w przedziale tolerancji z marginesem, więc przyszłe partie będą zachowywać się jak zatwierdzone. Bez stabilnego Cpk możesz przejść pierwszy artykuł, a następnie otrzymywać sporadyczne części poza tolerancją z tej samej matrycy.
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *

(+86)-191 0581 0729
(+86)-137 5830 1558