Konsultacje dotyczące produktu
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *


Części maszyn rolniczych do spęczania na zimno: podstawa trwałości
06 sierpnia 2025Co warto wiedzieć o montażu prowadnicy synchronizatora?
06 sierpnia 2025Dlaczego części skrzyni biegów do autobusów mają kluczowe znaczenie dla wydajności pojazdu?
06 sierpnia 2025Części skrzyń biegów do pojazdów użytkowych: kompleksowy przewodnik po trendach rynkowych i konserwacji
06 sierpnia 2025Skrzynia biegów, która szwankuje na 2-3 biegach lub przebudowana jednostka, która pod obciążeniem wypada z piątego, zwykle ulega uszkodzeniu z jednego powodu konstrukcyjnego: części synchronizatorów samochodowych wewnątrz uległy zużyciu powyżej granic wymiarowych. Suwaki, rozpórki, pierścienie blokujące i bloki prowadzące przejmują obciążenie każdej pojedynczej zmiany; kiedy stracą celność, włączenie biegu staje się uderzeniem metal o metal, a nie kontrolowanym dopasowaniem prędkości.
Osoby zajmujące się naprawami i zespoły ds. jakości OEM, które określają komponenty synchronizatora, muszą wiedzieć, jak działa każda część, w jakim trybie zużycia kończy się jej okres użytkowania i jakie dowody powinien przedstawić dostawca przed zatwierdzeniem.
Zespół synchronizatora to mechaniczny układ dopasowujący prędkość: wyrównuje prędkość obrotową koła zębatego i jego wału, zanim zęby kłowe zazębią się ze sobą, i robi to w ułamkach sekundy na każdej zmianie.
Kiedy kierowca porusza dźwignią, widełki zmiany biegów przesuwają tuleję wzdłuż wypustów piasty. Sprężynowe rozpórki dociskają pierścień blokujący do stożka ciernego przekładni; tarcie stożka niweluje różnicę prędkości; pierścień następnie indeksuje swoje wewnętrzne zęby, a tuleja przesuwa się po zębatkach, aż do całkowitego zablokowania. Gotowe złącze przenosi moment obrotowy silnika przez tuleję, piastę i wał.
Trzy geometrie bardziej niż cokolwiek innego decydują o jakości zmiany biegów: promieniowa wysokość rozpórek, luz między wypustami tulei i piasty oraz kąt stożka pierścienia blokującego. Kiedy kolumna traci wysokość, na pierścień oddziałuje mniejsza siła osiowa, okno synchronizacji poszerza się, a kierowca odczuwa opóźnione lub ostre zazębienie.
Każdy synchronizator wykorzystuje cztery grupy elementów nośnych, z których każda ma inną ścieżkę produkcji i inny dominujący tryb zużycia.
Suwak to część popychana przez widełki zmiany biegów. Jego wewnętrzne zęby wielowypustowe blokują się na ząbkach przekładni pod koniec zmiany biegów, a każde zaokrąglenie faz zębów zmienia wrażenie zmiany biegów z precyzyjnego na niewyraźne. Frezowanie na powierzchniach wielowypustowych i zdeformowane krawędzie fazowania są normalnymi oznakami zużycia. Suwaki są zwykle kute proszkowo lub obrabiane maszynowo i golone, a następnie nawęglane.
 Tłoczony zespół suwaka synchronizatora do ręcznych skrzyń biegów Ten zespół suwaka jest wykonany metodą tłoczenia stopniowego, co zapewnia stabilne wymiary i elastyczność sprężyny. Pasuje do samochodów osobowych i lekkich ciężarówek, a jego lekka i wytrzymała konstrukcja ma na celu poprawę płynności zmiany biegów. Zobacz produkt →
Rozpórki – zwane kluczami lub blokami dociskowymi – to obciążone sprężyną segmenty przenoszące siłę przesunięcia osiowego z suwaka na pierścień blokujący. Trzy rozpórki są umieszczone w szczelinach piasty oddalone od siebie o 120 stopni, a geometria ich krawędzi kontroluje szybkość dociskania pierścienia do stożka. Kucie na zimno jest standardową metodą produkcji, ponieważ ziarno stali dopasowuje się do konturu części, co poprawia odporność na zapadanie się krawędzi pod wielokrotnym uderzeniem.
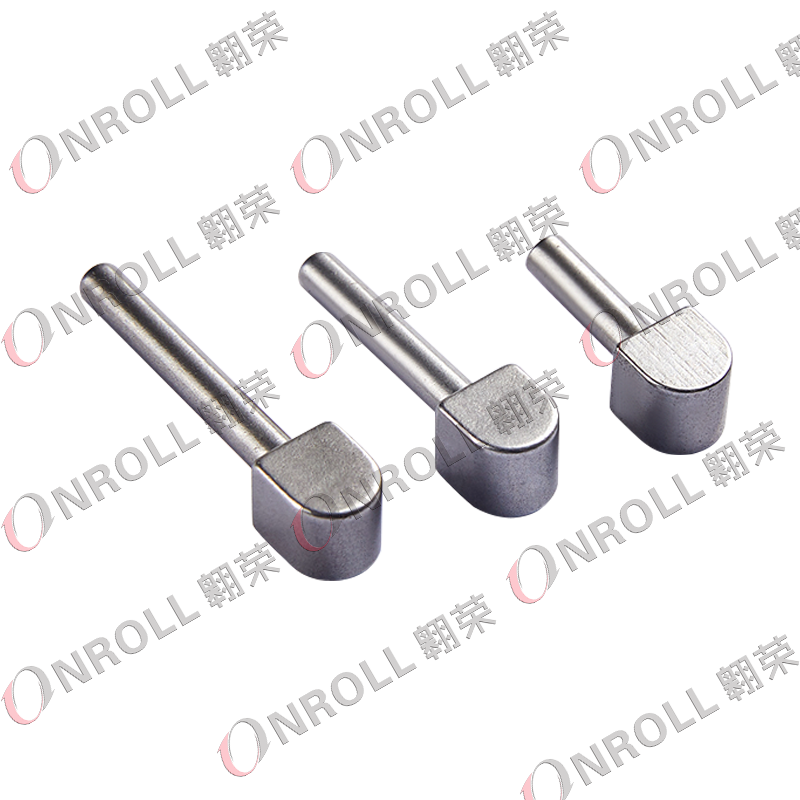 Blok dociskowy synchronizatora z zimną głowicą do komercyjnych skrzyń biegów Utworzony przez kucie na zimno i obróbkę skrawaniem, ten blok dociskowy zachowuje wytrzymałość mechaniczną, jednocześnie obniżając koszty. Jest przeznaczony do wysokoobciążonych komercyjnych skrzyń biegów i przekładni wtórnych. Zobacz produkt →
Bloki prowadzące utrzymują rozpórki w jednej linii w szczelinach piasty; blokuje ogranicznik ruchu tulei. Obydwa wytrzymują obciążenia udarowe podczas szybkich lub nieudanych zmian, a pierwsze uszkodzenia pojawiają się w postaci odkształceń plastycznych i śladów śrutowania. Dostawcy wykonują głowicę na zimno lub obrabiają je ze stali stopowej i utwardzają powierzchnie robocze.
 Blokada synchronizatora z zimną głowicą zapobiegająca zwolnieniu suwaka W tym bloku zatrzymującym zastosowano formowanie na zimno w celu zapewnienia wydajnej produkcji i oszczędności kosztów. Jego prosta konstrukcja ogranicza ruch suwaka, pomagając zapobiec zwolnieniu suwaka podczas zmiany biegów. Zobacz produkt →
Pierścień blokujący jest elementem ciernym zapewniającym synchronizację. Ma stożkową powierzchnię cierną i zęby blokujące, które blokują tuleję do momentu dopasowania prędkości. Mosiądz, brąz i stal spiekana są powszechnymi materiałami; Zarysowania stożka i zużyte zęby blokujące to główne przyczyny większości skarg dotyczących kolizji przekładni.
| Komponent | Funkcja podstawowa | Typowa trasa produkcyjna | Dominujący tryb awaryjny |
| Suwak (tuleja zmiany biegów) | Przenosi obciążenie wideł przez wypusty piasty na zabieraki zębate | Kucie proszkowe, obróbka skrawaniem i wiórowanie, nawęglanie | Wypusty cierne i zużycie fazowe |
| Rozpórki (klucze) | Dociśnij pierścień blokujący do stożka przekładni | Kucie na zimno z hartowaniem | Zapadnięcie się krawędzi i utrata wysokości |
| Bloki prowadzące i zatrzymujące | Utrzymuj rozpórki w jednej linii i ograniczaj ruch tulei | Kucie na zimno lub obróbka niestandardowa | Odkształcenie udarowe i śrutowanie |
| Pierścień blokujący | Powierzchnia cierna dostosowana do prędkości biegu | Odkuwka z mosiądzu lub brązu, stal spiekana | Zarysowanie stożka i zużycie zębów |
Części synchronizatora zawodzą w wyniku przewidywalnych mechanizmów zużycia, a nie przypadkowego uszkodzenia. Dominującym mechanizmem steruje cykl pracy, stan oleju i zachowanie zmiany biegów.
Ruch zatrzymujący się i ruszający w pierwszej kolejności zużywa stożek pierścieniowy blokujący, ponieważ stożek wykonuje największą pracę tarcia przy niskich prędkościach. Przebieg autostradowy powoduje zużycie krawędzi rozpórek i fazowań tulei w wyniku powtarzających się połączeń pod dużym obciążeniem. Zanieczyszczony olej przyspiesza każdy tryb poprzez osadzanie cząstek w stosunkowo miękkich powierzchniach pierścieni.
Udział skarg dotyczących jakości zmiany biegów spowodowanych uszkodzonym komponentem synchronizatora
Reprezentatywna dystrybucja z przeglądu rozbiórki przebudowanych ręcznych skrzyń biegów; Rzeczywiste udziały różnią się w zależności od cyklu pracy, stanu oleju i stylu zmiany biegów.
Metoda produkcji decyduje o wytrzymałości zmęczeniowej i konsystencji partii części synchronizatora. Kucie na zimno jest ustaloną metodą w przypadku rozpórek, sworzni i bloków prowadzących o dużej objętości; obróbka pozostaje istotna w przypadku prototypów i małych serii.
Kucie na zimno powoduje w temperaturze pokojowej spęczanie drutu do kształtu zbliżonego do netto, dzięki czemu ziarno stali płynie wzdłuż konturu części. Powstała rozpórka jest odporna na zginanie i uderzenia lepiej niż ta sama geometria wykonana z prętów, a stabilizowany zestaw matryc utrzymuje wąskie tolerancje przy długich seriach produkcyjnych. Kompromisem są inwestycje w oprzyrządowanie i wysiłek potrzebny do zmiany geometrii pomiędzy wariantami.
Specjalna linia do tłoczenia na zimno jest mocnym sygnałem jakości dla producenta części synchronizatorów. Dobrym przykładem jest Jiaxing OnRoll Machinery Co., Ltd., chiński dostawca produkujący suwaki synchronizatorów od 1992 roku i obsługujący linie do obróbki na zimno i niestandardowe linie do obróbki części skrzyń biegów do samochodów osobowych, komercyjnych i autobusów. Jej asortyment obejmuje suwaki synchronizatorów, zespoły prowadnic, suwaki z tworzywa sztucznego i komponenty zmiany biegów z zimną głowicą do programów OEM.
Producent części synchronizatorów posiada kwalifikacje na podstawie udokumentowanych dowodów, a nie materiałów marketingowych. Przed pobraniem pierwszej partii próbki należy sprawdzić system jakości, identyfikowalność materiału, raportowanie wymiarowe i stabilność procesu.
Awaria części synchronizatora kosztuje setki razy więcej niż cena jednostkowa, więc zaopatrzenie należy w równym stopniu do zespołów ds. jakości i inżynierów, jak i do zakupów. Poniższe kroki odpowiadają dowodom, które dostawca posiadający certyfikat IATF 16949 może już wyprodukować.
W przypadku geometrii niestandardowej Produkcja kontraktowa OEM podąża odrębną ścieżką kwalifikacyjną. Zaangażowanie zespołu inżynierów producenta już na etapie rysowania pozwala uniknąć późniejszych niespodzianek w zakresie tolerancji, szczególnie w przypadku półfabrykatów z łbem walcowanym na zimno i niestandardowych części synchronizatorów.
Szlifowanie oznacza, że prędkości przekładni są nadal różne, gdy zęby psa próbują się zablokować. Typowymi przyczynami są zużyty stożek pierścienia blokującego, rozpórki, które straciły wysokość, szklista powierzchnia cierna lub olej o pogorszonych właściwościach ciernych. Po rozbiciu zwykle widoczne są ślady progów na stożku i zaokrąglonych krawędziach rozpórek.
Wymień zestaw. Zużyta faza tulei jest dopasowana do zużytego profilu zęba pierścienia, a połączenie nowych rozpórek ze zużytym pierścieniem pozwala zachować oryginalny wzór zderzenia. Zestaw zawiera piastę, tuleję przesuwną, rozpórki, sprężyny i pierścień blokujący i stanowi standardowy sposób uniknięcia konieczności ponownej naprawy.
W przypadku tego samego gatunku stali część z łbem walcowanym na zimno zwykle zapewnia lepszą odporność na zmęczenie, ponieważ przepływ ziaren dopasowuje się do geometrii i nie jest przecinany przez obróbkę skrawaniem. Obróbka pozostaje praktyczna w przypadku prototypów, małych serii i elementów nieformowalnych. W przypadku rozpórek i bloków dociskowych o dużej objętości, mocniejszą metodą jest kucie na zimno.
Prześlij rysunek lub próbkę fizyczną, zastosowanie skrzyni biegów, szacunkową roczną objętość, specyfikację materiału, wymagany zakres twardości oraz, w przypadku programów naprawczych, opis aktualnej awarii. Producent specjalizujący się w obróbce na zimno może następnie ocenić, czy można uformować geometrię i jakie możliwości wymiarowe można zagwarantować.
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *

(+86)-191 0581 0729
(+86)-137 5830 1558