Konsultacje dotyczące produktu
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *


Części maszyn rolniczych do spęczania na zimno: podstawa trwałości
06 sierpnia 2025Co warto wiedzieć o montażu prowadnicy synchronizatora?
06 sierpnia 2025Dlaczego części skrzyni biegów do autobusów mają kluczowe znaczenie dla wydajności pojazdu?
06 sierpnia 2025Części skrzyń biegów do pojazdów użytkowych: kompleksowy przewodnik po trendach rynkowych i konserwacji
06 sierpnia 2025Dwusprzęgłowa skrzynia biegów zmienia bieg na wyższy w około 30 milisekund, ale kierowca odczuwa dobrą zmianę dopiero wtedy, gdy synchronizator DCT jako pierwszy wykonał swoje zadanie. Zanim tuleja zablokuje się na docelowym biegu, synchronizator musi zniwelować różnicę prędkości pomiędzy kołem a wałem, pochłonąć bezwładność sprzęgła i przekładni oraz zapewnić czyste sprzęgnięcie. Popraw tę sekwencję, a zmiana będzie niezauważalna. Jeśli się pomylisz, skrzynia biegów zgrzyta, jęczy lub włącza się z opóźnieniem, co utrudnia zatrzymywanie się i ruszanie w ruchu.
Wewnętrzne części synchronizujące są trudniejsze do zdobycia niż kompletne skrzynie biegów, dlatego kupujący rozważają cenę, czas realizacji i dowody techniczne. Jakość materiału, kontrola wymiarowa i historia produkcji odróżniają niezawodny synchronizator DCT od zamiennika. W tym przewodniku opisano działanie, punkty zużycia oraz kontrole dostawcy, które mają to znaczenie.
Synchronizator DCT to urządzenie cierno-blokujące, które dopasowuje prędkość obrotową przekładni do jej wału przed włączeniem sprzęgła kłowego.
Koła zębate w DCT są osadzone w stałym zazębieniu, a każda z nich obraca się swobodnie na swoim wale, dopóki nie zostanie zablokowana przez piastę synchronizatora. Obydwa sprzęgła zarządzają pracą silnika, ale każda para biegów nadal wymaga wyrównania prędkości, zanim będzie mogła przenosić obciążenie, w trzech krokach:
Te kroki powtarzają się dziesiątki tysięcy razy. W 7-biegowej mokrej przekładni DCT do transportu miejskiego łączna liczba przełożeń przekracza 100 000 przed remontem głównym, przy czym synchronizator pochłania inną energię na każdej zmianie.
Dwa sprzęgła zastępują stopę kierowcy; nie zastępują synchronizatora.
Wyrażenie „podwójne sprzęgło” wprowadza niektórych kupujących w błąd, myśląc, że synchronizator jest opcjonalny. Każda para kół zębatych na dwóch wałach wejściowych nadal potrzebuje własnego mechanizmu blokującego, a bez synchronizatora zęby kłowe włączałyby koło zębate obracające się o setki lub tysiące obrotów na minutę szybciej niż jego wał. Rezultatem jest uderzanie zębami, pomijanie biegów i szybkie zużycie piasty.
Synchronizatory DCT muszą także przezwyciężyć opór oleju wewnątrz obudowy mokrego sprzęgła. Resztkowy moment obrotowy wciąż obracającego się pakietu sprzęgła zwiększa obciążenie, któremu stożek musi sprostać podczas każdej zmiany biegów, wypychając element znacznie poza jego obowiązki części amortyzatora synchronizatora w manualnych skrzyniach biegów.
Każdy zespół synchronizatora DCT zawiera tę samą rodzinę funkcjonalności: suwak, prowadnicę, element oporowy oraz pierścień lub stożek blokujący. Porażka rzadko pojawia się od razu; najpierw objawia się to jako mierzalne zużycie jednej z tych części.
| Komponent | Rola | Pierwsze oznaki zużycia |
| Suwak lub rozpórka | Przenosi siłę widelca na pierścień blokujący | Zużycie stopniowe, zaokrąglenie krawędzi, luźne pasowanie w gnieździe piasty |
| Blok prowadzący | Lokalizuje suwak i centruje zespół | Nacięcie boczne, nadwymiar wymiarowy |
| Zatrzymaj blok | Ogranicza skok pierścienia, określa wyczucie zmiany biegów | Wżery uderzeniowe, popękane krawędzie |
| Trzpień ustalający i sprężyna | Przytrzymaj suwak w pozycji neutralnej i włączonej | Zmęczenie wiosenne, grzybienie końcówek sworzni |
| Pierścień blokujący lub stożek | Generuje moment tarcia w celu dopasowania prędkości | Przeszklenia, zużyte rowki stożkowe |
Suwak i prowadnica to części stalowe synchronizatora DCT narażone na największe zużycie. Suwaki z zimną głowicą i kontrolowanym przepływem ziaren wytrzymują większą liczbę cykli lepiej niż półfabrykaty obrobione maszynowo, ponieważ orientacja włókien dopasowuje się do konturu części, a nie jest przecinana w poprzek.
 Precyzyjny zespół suwaka synchronizatora ze stabilną elastycznością sprężyny Ten wytłoczony zespół suwaka zapewnia stabilny rozmiar i działanie sprężyny, wspierając płynną zmianę biegów w ręcznych i automatycznych skrzyniach biegów. Jego lekka i wytrzymała konstrukcja pasuje do samochodów osobowych i lekkich ciężarówek. Zobacz produkt →
Zespoły bloków prowadzących wymagają ścisłej kontroli szerokości. Blok o średnicy 10 mikronów spowalnia zmianę biegów na zimno, zwiększając tarcie w szczelinie piasty; Niewymiarowy o 10 mikronów powoduje grzechotanie na biegu jałowym. Prawe okno jest ustalane empirycznie podczas zatwierdzania próbki.
Synchronizatory DCT pracują ciężej niż części ręczne z trzech powodów: wyższej częstotliwości zmiany biegów, szerszego zakresu temperatur oleju i wyższego skumulowanego pochłaniania energii na kilometr.
Zmiana biegów dostosowana do potrzeb kierowcy, od jednej do dwóch zmian na kilometr w ruchu mieszanym. Prędkość włączania ustawia się ręcznie i nogą sprzęgła, a synchronizator ochładza się pomiędzy biegami, pracując w wąskiej kopercie energii.
Algorytmiczna zmiana przełożeń z częstotliwością od trzech do pięciu przełożeń na kilometr, z przerwami wynoszącymi zaledwie 12 sekund w trybie sportowym. Część pracuje w sposób ciągły przy wyższej temperaturze oleju, bez informacji zwrotnej ze strony kierowcy, która mogłaby złagodzić załączenie.
Praktyczny wynik to mniej więcej trzykrotność skumulowanego poboru energii przy tym samym przebiegu pojazdu, dlatego w częściach synchronizatorów DCT zastosowano stal o wyższej hartowności i ściślejszą kontrolę obróbki cieplnej niż w starszych produktach z manualnymi skrzyniami biegów.
Jakość materiału i proces formowania decydują o tym, czy część synchronizatora przetrwa 100 000 przemieszczeń miejskich, czy ulegnie awarii po 20 000.
Dominują trzy ścieżki formowania: kucie na zimno, metalurgia proszków i obróbka CNC. Kucie na zimno wygrywa, gdy objętość uzasadnia zastosowanie oprzyrządowania, a część umożliwia wyrównanie przepływu ziaren. Metal proszkowy pasuje do złożonej wielopoziomowej geometrii przy nieco niższych parametrach mechanicznych. Obróbka CNC przeznaczona jest do prototypów i krótkich serii.
Kucie na zimno pozwala uzyskać suwaki o ciągłej strukturze ziaren, która jest odporna na obciążenia krawędziowe typowe dla przerzutek DCT, dlatego pozostaje preferowaną metodą w przypadku części synchronizatorów o dużej objętości. Typowy 7-biegowy mokry DCT zmienia biegi w pobliżu 6000 obr./min, a synchronizator musi niwelować różnice prędkości pokazane poniżej przy każdej zmianie biegu na wyższy:
Różnica prędkości obsługiwana na zmianę biegu na wyższy — 7-biegowa mokra przekładnia DCT, punkt zmiany biegów 6000 obr./min
Blok prowadzący z odpowiednią tolerancją szerokości i wykończeniem powierzchni utrzymuje stałą siłę zmiany biegów od zimnego rozruchu do pełnej temperatury roboczej. Ta konsystencja oddziela wyszlifowaną, odmierzoną część od tej, która jest jedynie wytłoczona i ogratowana.
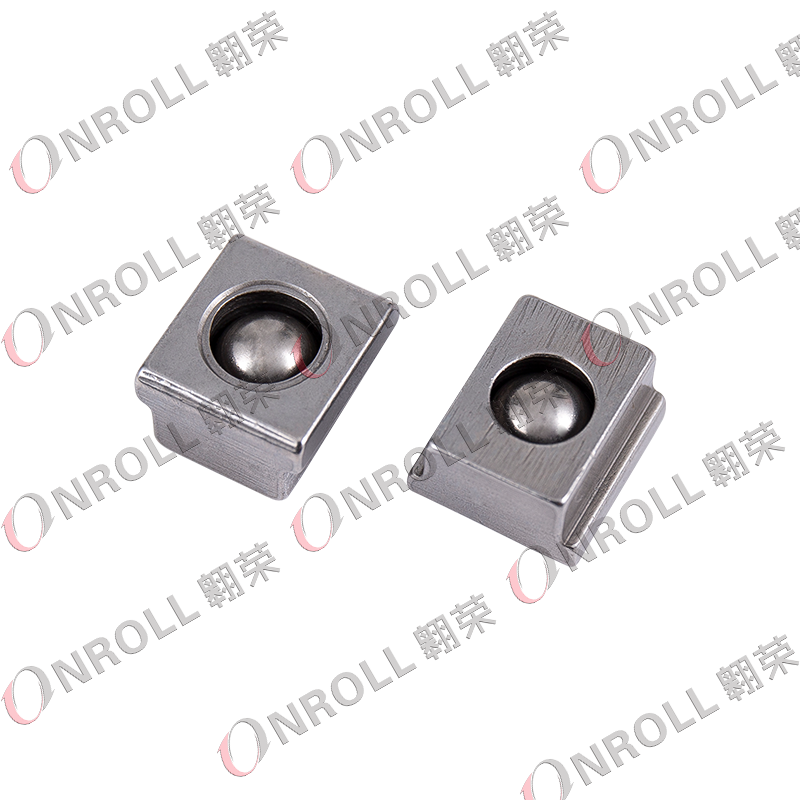 Zespół bloku prowadzącego synchronizatora ze zintegrowaną kulką stalową Ten blok prowadzący, wyposażony w zintegrowaną stalową kulkę, zmniejsza opór zmiany biegów, zapewniając płynniejszą zmianę biegów. Ciągnienie na zimno i obróbka skrawaniem pozwalają zachować wytrzymałość stali, jednocześnie ułatwiając montaż we wszystkich skrzyniach biegów wyposażonych w synchronizatory. Zobacz produkt →
Wybór dostawcy synchronizatorów DCT sprowadza się do czterech czynników oddzielających fabrykę zdolną do produkcji od pośrednika handlowego.
Ten sam dostawca może skonsolidować powiązany sprzęt DCT, taki jak wsporniki i kołki ustalające, skracając bazę dostaw i redukując fracht przychodzący. Wspornik DCT ma niższą tolerancję niż suwak, ale nadal chroni prowadzenie wiązki przewodów i położenie przewodów olejowych, dlatego dokładność wymiarowa ma znaczenie.
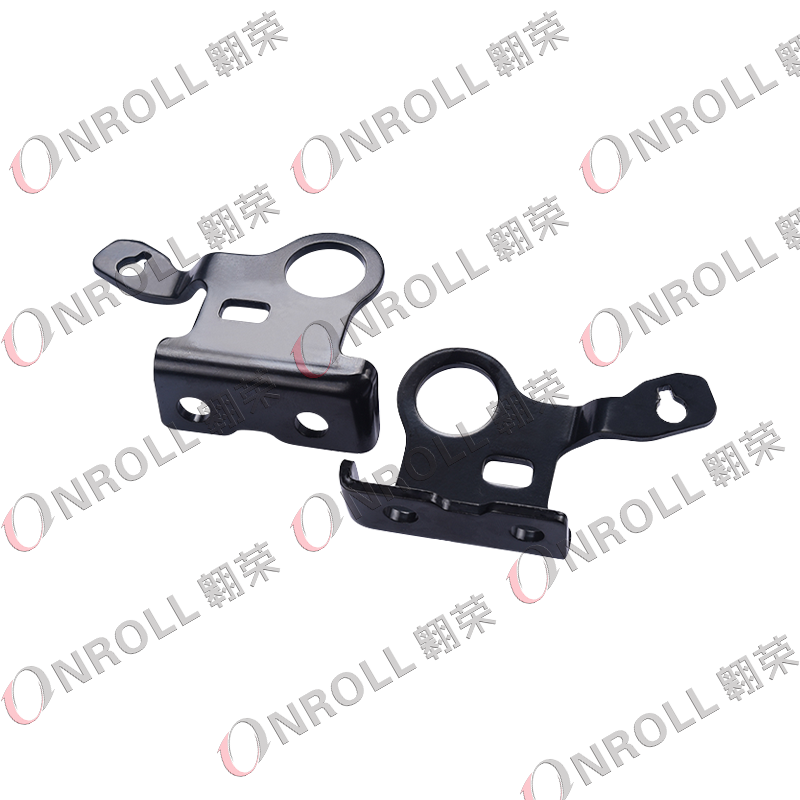 Wspornik OEM DCT do konsolidacji sprzętu skrzyni biegów Niezawodny wspornik DCT od producenta posiadającego certyfikat IATF 16949, zapewniający dokładność wymiarową dla ochrony wiązek przewodów i przewodów olejowych. Idealny dla klientów pragnących skonsolidować powiązane komponenty przekładni. Zobacz produkt →
Jiaxing OnRoll Machinery Co., Ltd. (On-Roll) pasuje do tego profilu: 4000 metrów kwadratowych hali produkcyjnej w Jiaxing, procesy certyfikowane przez IATF 16949, zautomatyzowane testowanie wymiarów i sprężyn oraz historia produkcji suwaków synchronizatora sięgająca 1992 r. Firma On-Roll weszła do łańcucha dostaw OEM dla chińskich programów skrzyń biegów w 2008 roku i oferuje produkcję kontraktową za pośrednictwem swoich Fabryka OEM linia.
Tak. Każda para biegów w DCT ma swój własny zespół synchronizatora. Obydwa sprzęgła zarządzają momentem obrotowym między silnikiem a skrzynią biegów, ale synchronizatory wyrównują prędkość pomiędzy każdym biegiem i jego wałem, zanim sprzęgło kłowe połączy je ze sobą.
Zasada działania jest taka sama, ale synchronizatory DCT przełączają się częściej, pochłaniają więcej skumulowanej energii i działają bez modulacji siły włączania przez kierowcę. Dlatego też są one wyposażone w twardsze materiały, węższe tolerancje oraz solidniejsze suwaki i bloki prowadzące.
W utrzymywanej 7-biegowej przekładni DCT zespół synchronizatora zwykle ma dłuższą żywotność niż zestaw mokrego sprzęgła, a jego żywotność mieści się w zakresie od 100 000 do 200 000 km w trybie mieszanym. Intensywne użytkowanie w mieście, niski poziom oleju i agresywna kontrola startu znacznie zmniejszają tę wartość.
Stłumione zgrzytanie podczas szybkiej zmiany biegu na wyższy, opóźnione włączenie pierwszego lub wstecznego biegu oraz metaliczna grzechotanie na biegu jałowym to typowe objawy. Każdy z nich powinien spowodować inspekcję, zanim wtórne uszkodzenie dotrze do zębów zabieraka.
Twój adres e-mail nie zostanie opublikowany. Pola wymagane są zaznaczone *

(+86)-191 0581 0729
(+86)-137 5830 1558